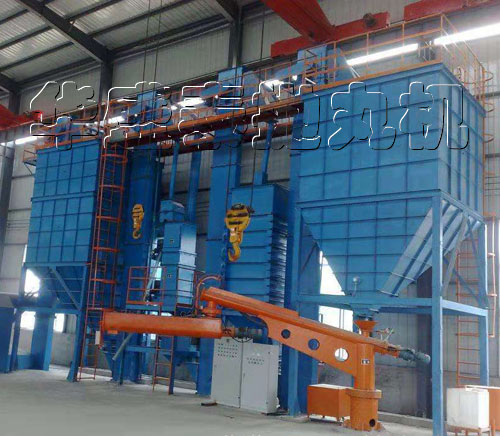
吊鉤式拋丸機減小鑄造應力的方法
鑄造應力的產生,主要是由于鑄件各部分溫差不同,冷卻速度不一致,以及鑄型、型芯、芯骨、澆注系統等阻礙收縮的結果。因此,為了減少吊鉤式拋丸機的鑄件中形成的鑄造應力,主要應采取各種措施減小鑄件冷卻過程中各部分的溫差,以及改善鑄型和型芯的退讓性。首先是減小鑄件各部分的溫差,工藝上采取冒口、冷鐵配合使用,加快厚大部分的冷卻,盡量讓鑄件形成同時凝固;在滿足使用要求的前提下,減小鑄件的壁厚差,分散或減小熱節; 提高鑄型溫度, 以減小各部分的溫差, 此法廣泛用于金屬型和熔模鑄造。改善鑄型和型芯的退讓性。可以采用控制合適的型、 芯緊實度, 加入退讓性比較好的材料 (如木屑等), 鑄件提早打箱或松砂, 以減小收縮時的阻力等措施。在滿足鑄件使用性能的前提下, 選擇彈性模量 E和收縮系數 α小的鑄造合金。消除鑄造應力的方法即使采用上述措施, 也不可能使鑄件中的應力徹底消除, 鑄件中仍然有剩余應力存在, 可通過下列方法加以消除。

人工時效,這種方法是將鑄件重新加熱到合金的臨界溫度 tK以上, 即使鑄件處于塑性狀態的溫度范圍。 在此溫度下保溫一定時間, 使鑄件各部分的溫度均勻, 讓應力充分消失, 然后隨爐緩慢冷卻以免重新形成新的應力, 通常將此法稱為人工時效 ( 也叫熱時效、 消除內應力退火等)。 人工時效的加熱速度、 加熱溫度、 保溫時間和冷卻速度等一系列工藝參數, 要根據合金的性質、 鑄件的結構以及冷卻條件等因素來確定。 這種方法的特點是: 去除應力徹底、 周期短、 占地少, 生產中廣泛應用; 其缺點是燃料消耗大、 易產生氧化皮和尺寸變化、 費用較高。 自然時效。 此法是將具有剩余應力的鑄件露天放置數個月乃至一年多時間, 隨著吊鉤式拋丸機的長時間自然溫度的變化, 使鑄件發生非常緩慢的變形, 從而使剩余應力消除。 這種方法的特點是: 費用低, 但時間較長、 占地面積大、 生產效率低、 去除應力也不徹底。 因此, 在現代生產中較少應用。振動時效。 這種方法是將鑄件在共振條件下 ( 振動頻率在 400 ~6000Hz) 振動 10 ~60min, 以達到消除剩余應力的目的。時間短、設備費用低、結構輕便,鑄件無氧化皮和尺寸變化、不受鑄件尺 寸的限制,節省人力和燃料,便于生產的機械化和自動化。吊鉤式拋丸機的鑄件中剩余應力測定的方法很多 ( 有機械電測法、 應力框、 開口圓環和半圓環等), 但其基本原理都是一樣的, 即把試樣內拉、 壓兩種相互平衡的應力加以破壞, (或試樣產 生變形), 然后測量變形量求得剩余應力的大小。
技術資料
- 吊鉤式拋丸清理設備,大型鑄件焊渣與型砂清理方案
- 智能電控拋丸裝備優勢,變頻控制優化金屬工件拋丸清理效果
- 拋丸設備核心部件解析:拋丸器、丸砂分離器對清理效率的影響
- 拋丸機運維降本方案,耐磨件、除塵系統優化延長設備壽命
- 金屬表面處理工藝升級,拋丸裝備助力制造企業降污增效
- 環保型拋丸清理設備優勢,粉塵達標,助力工廠完成環保核查
- 制造業綠色技改,密閉拋丸工藝替代酸洗,實現工件環保除銹
- 非標拋丸裝備定制解決方案,異形工件除銹去氧化皮設備選型
- 采購拋丸清理設備需要關注哪些參數?工件、產能、環保綜合考量
- 綠色技改浪潮下,拋丸工藝助力制造企業攻克金屬表面處理難題
最新資訊文章
- 汽車配件打砂清理機到底怎么挑,在車間待了八年的人說幾句實在話
- 圓鋼拋丸打砂機怎么挑,實際用料、報價門道和密封細節一次講透
- 臺車式打砂除銹機怎么選不踩坑?效率、價格、選型講明白
- 連續打砂清理機選型怎么避坑 砂量進給速度和清理標準別忽略
- 鋼管外壁打砂機怎么選才不踩坑
- 護欄網除銹機怎么選才劃算,看完不踩坑
- 橡膠履帶拋丸清理機怎么挑多少錢 干了十五年車間主任說幾句實在話
- 網帶式拋丸打砂機怎么挑不踩坑,干了二十年設備的老周把話說明白了
- 懸鏈通過式拋丸清理機選型別瞎搞,報價差在哪、哪些坑必須避開
- 鋁材拋丸機到底怎么選 一臺設備多少錢才合理