滾筒式拋丸機轉速調不對清理不干凈?試試這兩招
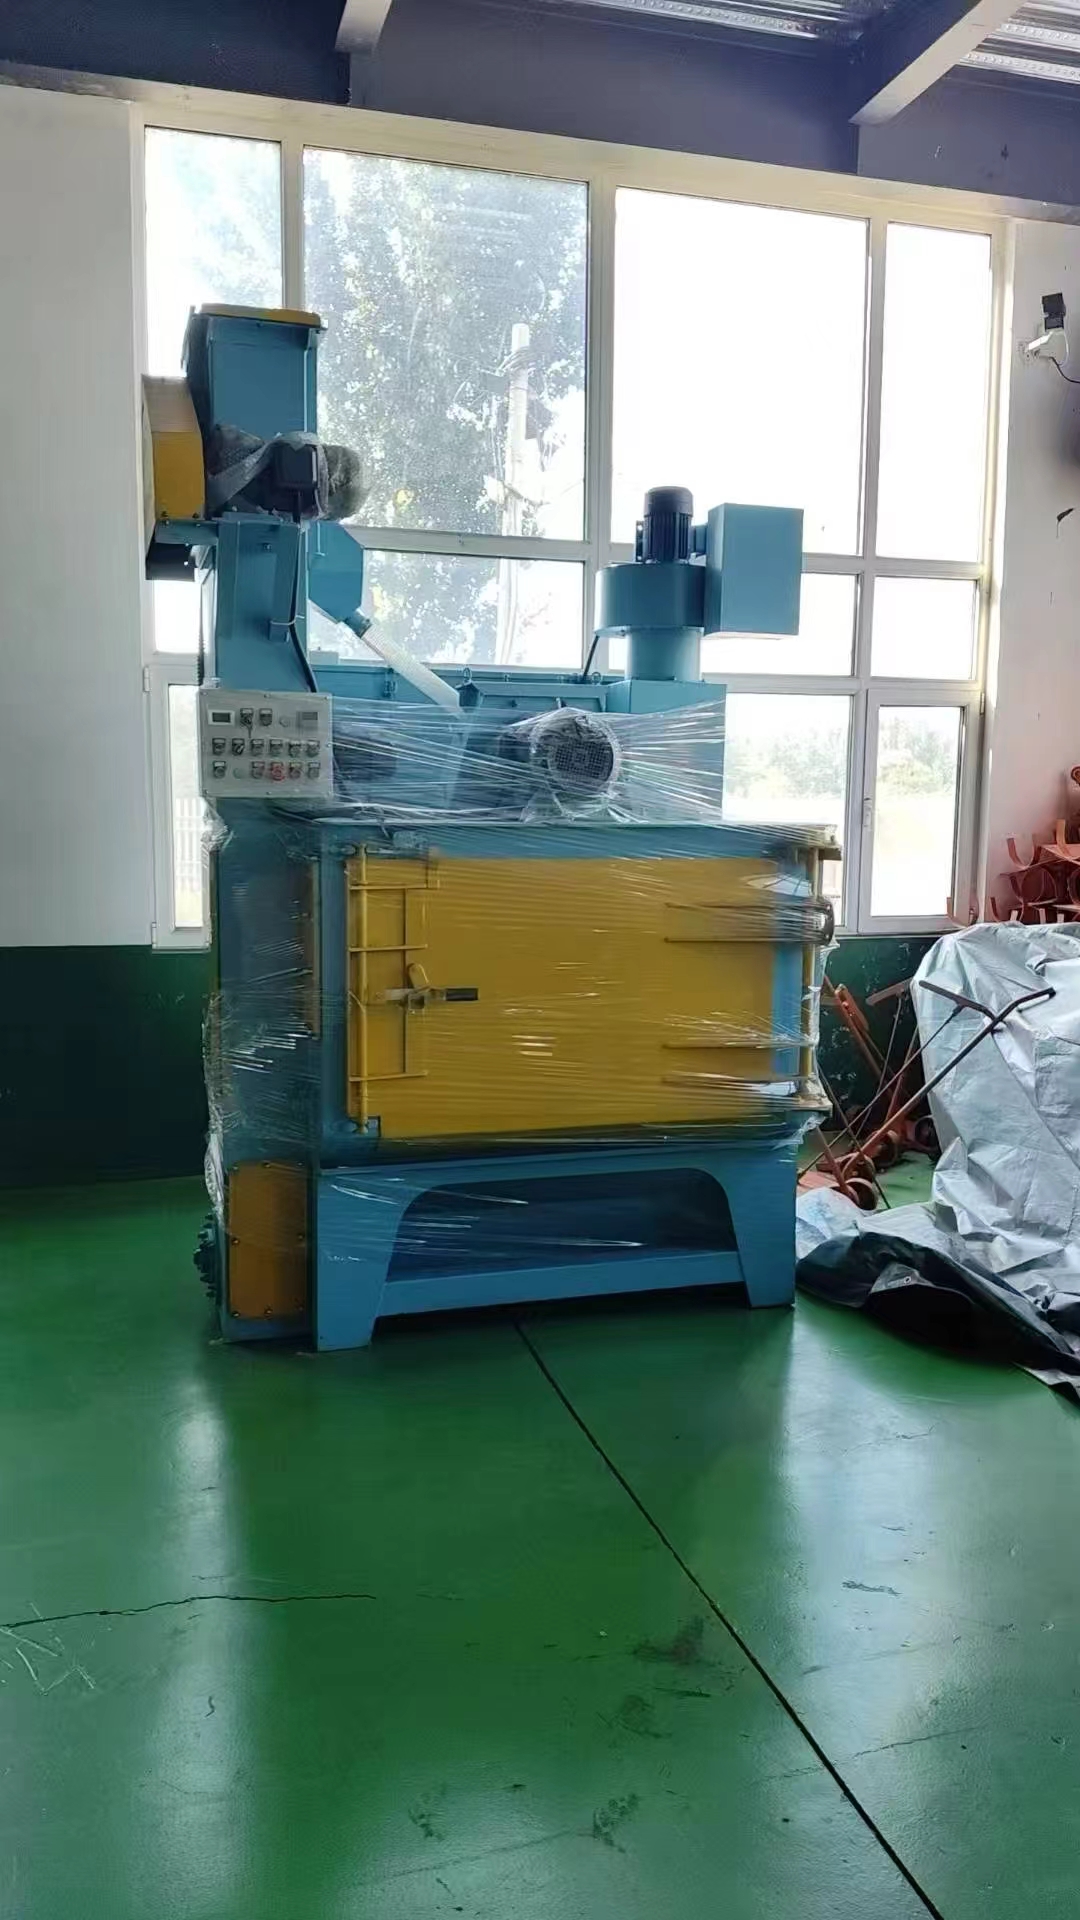
有著滾筒形態的拋丸機算表面處理領域里極為常見的裝備之一,它主要被用來清理那些體積不算大的鑄件、鍛件以及經過熱處理的部件上面的氧化皮、銹蝕之處還有毛刺。不少才開始接觸這一類相關設備的操作人員,通常僅僅是留意機器能夠轉動起來就可以了,然而卻忽略了好幾個會直接對處理成效以及機器使用壽命產生影響的重要點位。
滾筒轉速多少合適
滾筒的轉速,并非越快就越好,重點在于看工件的形狀,以及重量。對于薄壁件,或者形狀復雜的鑄件而言,轉速要是過快,就容易致使工件相互撞擊,進而產生裂紋;然而實心鍛件呢,則能夠適當提升轉速,以此來增加清理效率。一般情況下,建議把轉速控制在每分鐘40到60轉的范圍之內,這個區間,既能確保鋼丸覆蓋均勻,又不會對工件造成過度的損傷呢。在實際生產當中,可以借助觀察滾筒內拋丸的軌跡來進行微調,當看到鋼丸在工件表面形成連續且均勻的彈坑痕跡時,那就表明轉速已經調整到位了。
拋丸清理不干凈怎么辦
沒法將拋丸清理得干凈,這屬于最為常見的故障現象,一般會先去查看拋丸器的定向套開口所處位置。要是定向套窗口產生偏移,且偏移狀況是超過了15度,那么鋼丸便沒辦法精準地噴射至工件之上,進而清理效果就會大幅降低。接下來會去查看鋼丸流量,要是流量過小,或者鋼丸破碎率過高,同樣會致使清理時沒有力道。我給出的建議是,每周都要把拋丸器護罩打開進行一次檢查,一旦定向套磨損數目超過3毫米,那就得進行更換,與此同時,要使用篩網篩除掉直徑小于0.8毫米的碎丸。除此之外,要是除塵系統的風量不足,就會使得粉塵在滾筒里面循環,從而阻礙鋼丸直接撞擊到工件表面,這一點也是很容易被忽略掉的。
鋼丸多久更換一次
鋼丸更換周期不存在固定天數,關鍵要看處理后工件表面粗糙度是否能達到要求,正常狀況下,新鋼丸使用100至150小時后,破碎率會升至20%左右,此時便需逐步補充新丸,判斷方法極為簡單,抓一把鋼丸,要是尖角顆粒占比超三分之一,或者鋼丸直徑大多小于0.5毫米,那就表明該換丸了,建議采用“少量多次”的補充方式,每次補入新丸約占總量的一成,如此可保持拋丸強度穩定,防止清理質量大幅波動。
設備日常保養要點
日常生活保養期間,耐磨件之檢查應當被排在首位。葉片、分丸輪以及定向套這三樣屬于易損零件,葉片厚度磨損至原來的三分之二之際就必定得進行更換,不然動平衡遭受破壞將會致使拋丸器產生劇烈振動。每日開機以前還需要查看滾筒門密封條有無破損情況,漏丸會徑直磨損軸承及軌道。于潤滑層面而言,滾筒軸承每隔半個月添加一回高溫鋰基脂,拋丸器電機軸承則嚴格依照廠家所要求的周期予以保養。把這些基礎工作切實做好,設備使用上十年或者八年都不會出現問題。
技術資料
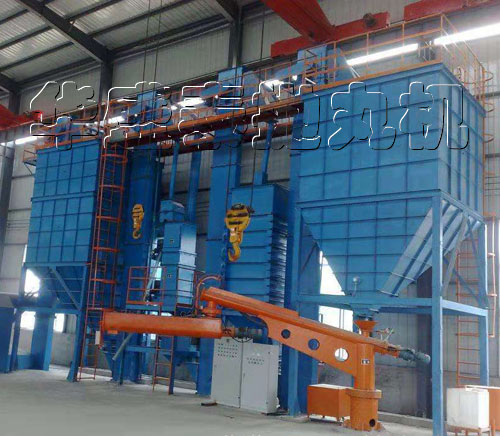
- 吊鉤式拋丸清理設備,大型鑄件焊渣與型砂清理方案
- 智能電控拋丸裝備優勢,變頻控制優化金屬工件拋丸清理效果
- 拋丸設備核心部件解析:拋丸器、丸砂分離器對清理效率的影響
- 拋丸機運維降本方案,耐磨件、除塵系統優化延長設備壽命
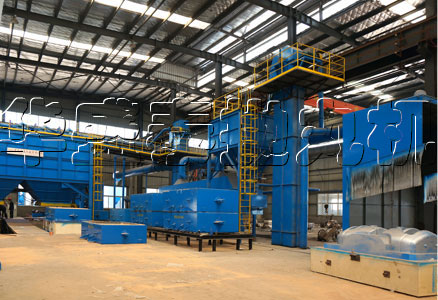
- 金屬表面處理工藝升級,拋丸裝備助力制造企業降污增效
- 環保型拋丸清理設備優勢,粉塵達標,助力工廠完成環保核查
- 制造業綠色技改,密閉拋丸工藝替代酸洗,實現工件環保除銹
- 非標拋丸裝備定制解決方案,異形工件除銹去氧化皮設備選型
- 采購拋丸清理設備需要關注哪些參數?工件、產能、環保綜合考量
- 綠色技改浪潮下,拋丸工藝助力制造企業攻克金屬表面處理難題
最新資訊文章
- 汽車配件打砂清理機到底怎么挑,在車間待了八年的人說幾句實在話
- 圓鋼拋丸打砂機怎么挑,實際用料、報價門道和密封細節一次講透
- 臺車式打砂除銹機怎么選不踩坑?效率、價格、選型講明白
- 連續打砂清理機選型怎么避坑 砂量進給速度和清理標準別忽略
- 鋼管外壁打砂機怎么選才不踩坑
- 護欄網除銹機怎么選才劃算,看完不踩坑
- 橡膠履帶拋丸清理機怎么挑多少錢 干了十五年車間主任說幾句實在話
- 網帶式拋丸打砂機怎么挑不踩坑,干了二十年設備的老周把話說明白了
- 懸鏈通過式拋丸清理機選型別瞎搞,報價差在哪、哪些坑必須避開
- 鋁材拋丸機到底怎么選 一臺設備多少錢才合理