工程案例

熱門資訊
咨詢熱線:
0532-85136159
手機:13475820929
傳真: 0532-86158311
郵 箱:sales@qdhstpwj.com
地址: 山東省青島市黃島區(qū)魯山路187號
金屬構(gòu)件鍍前拋丸清理工藝應用案例
- 所屬分類:工程案例
- 產(chǎn)品簡介:引言在金屬電鍍生產(chǎn)流程中,工件前處理質(zhì)量直接決定鍍層結(jié)合力與成品良率。傳統(tǒng)電鍍行業(yè)普遍采用酸洗工藝去除工件表面銹蝕、氧化皮與焊渣,工藝成熟但存在明顯短板。酸洗會產(chǎn)生大量廢酸、酸洗污泥等危險廢
- 咨詢熱線:0532-85136159
-
產(chǎn)品詳情
聯(lián)系我們
引言
在金屬電鍍生產(chǎn)流程中,工件前處理質(zhì)量直接決定鍍層結(jié)合力與成品良率。傳統(tǒng)電鍍行業(yè)普遍采用酸洗工藝去除工件表面銹蝕、氧化皮與焊渣,工藝成熟但存在明顯短板。酸洗會產(chǎn)生大量廢酸、酸洗污泥等危險廢棄物,危廢處置成本持續(xù)走高;同時酸蝕程度不易控制,容易造成工件過腐蝕,工件表面殘留酸根離子,后續(xù)清洗不徹底會引發(fā)電鍍層起泡、起皮、脫落等缺陷,制約產(chǎn)品穩(wěn)定性。
隨著環(huán)保管控日趨嚴格,不少電鍍企業(yè)開始尋找可替代的物理前處理方案。拋丸清理作為一種干式物理表面處理工藝,依靠高速彈丸沖擊工件表面,清除銹蝕、氧化皮與焊接飛濺物,可精準調(diào)控工件表面微觀粗糙度,作為鍍前預處理工藝,已經(jīng)在五金、鋼結(jié)構(gòu)、機械零部件電鍍領域逐步推廣落地。本文結(jié)合實際工程案例,介紹拋丸清理在金屬構(gòu)件電鍍前處理中的應用。
項目工況與原有痛點
某五金電鍍加工廠,主要承接碳鋼金屬構(gòu)件電鍍加工業(yè)務。工件包含焊接組裝件、沖壓五金件,工件表面存在熱軋氧化皮、鐵銹以及焊縫焊渣。工廠原有工藝采用鹽酸酸洗除銹,長期使用遇到幾類問題:
- 危廢產(chǎn)生量大,廢酸處置成本逐年上漲,環(huán)保運維壓力大;
- 復雜焊縫位置酸洗清理不均勻,局部氧化皮殘留,電鍍后出現(xiàn)鍍層缺陷;
- 酸洗后工件表面殘留酸性物質(zhì),水洗工序控制難度高,殘留離子造成鍍層起皮,產(chǎn)品返修率偏高;
- 酸洗工序操作存在腐蝕性安全風險,車間腐蝕氣味大,作業(yè)環(huán)境較差。
企業(yè)經(jīng)過工藝調(diào)研、試樣對比,決定采用干式拋丸清理替代酸洗作為鍍前預處理工序,選用拋丸清理設備對構(gòu)件做表面預處理。
工藝方案與設備選型
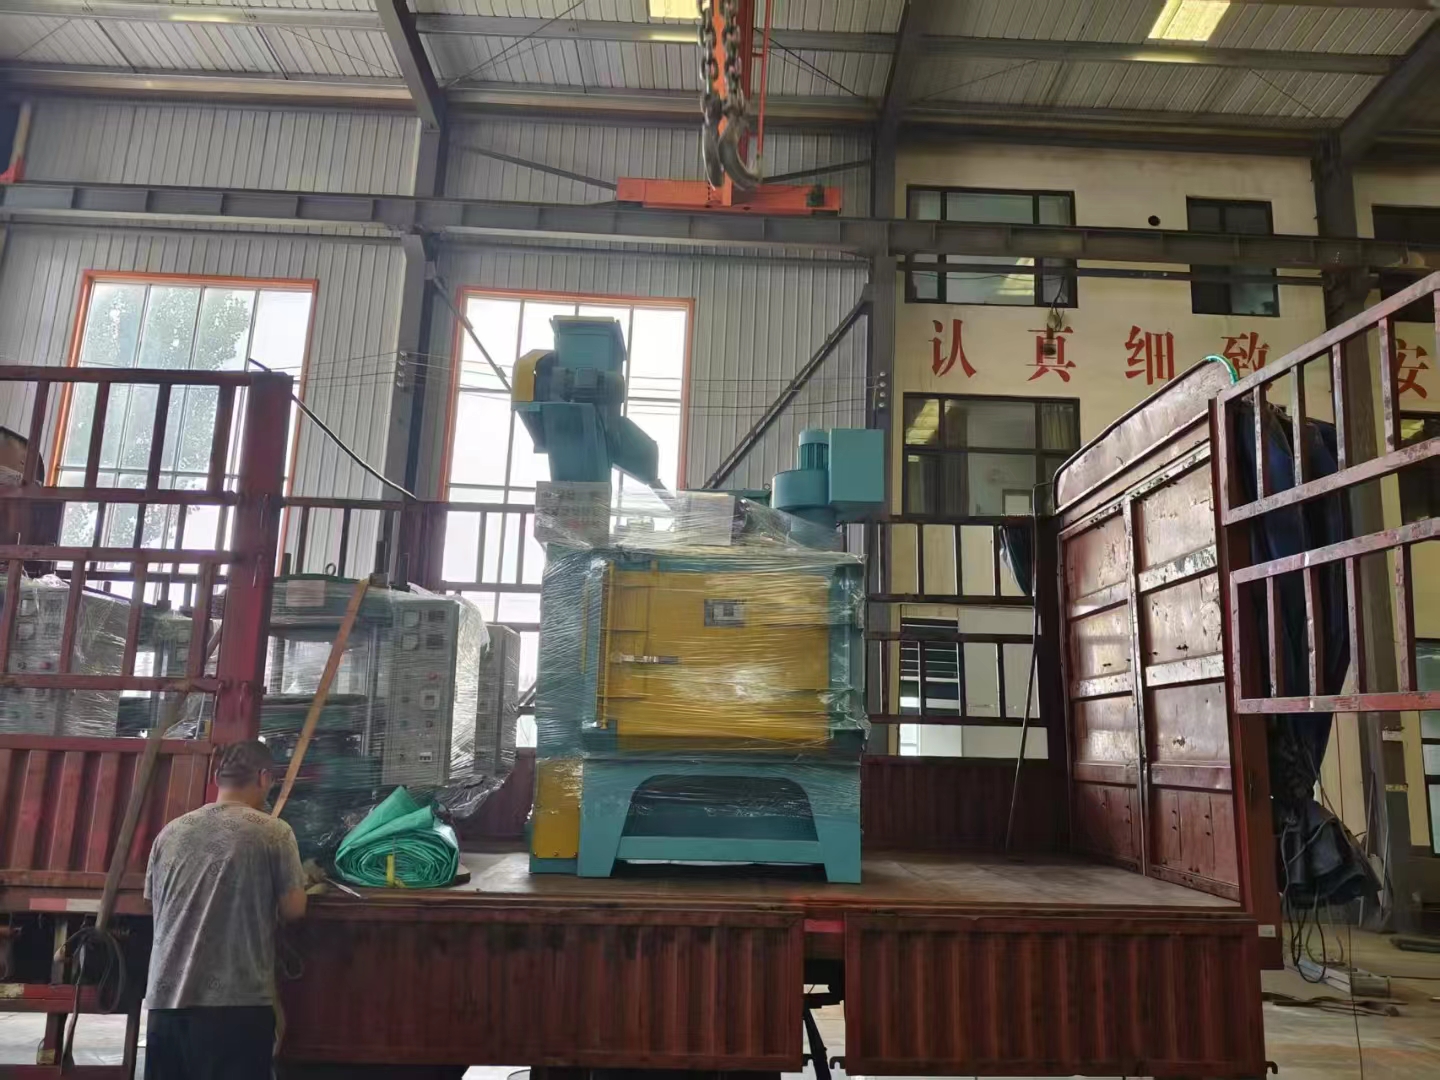
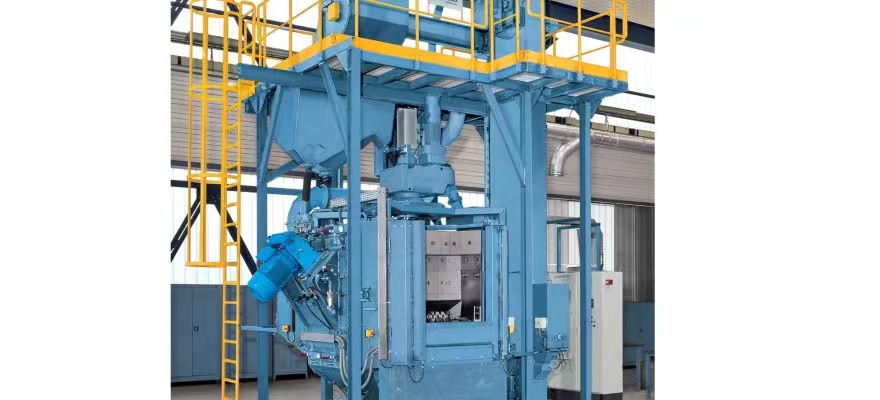
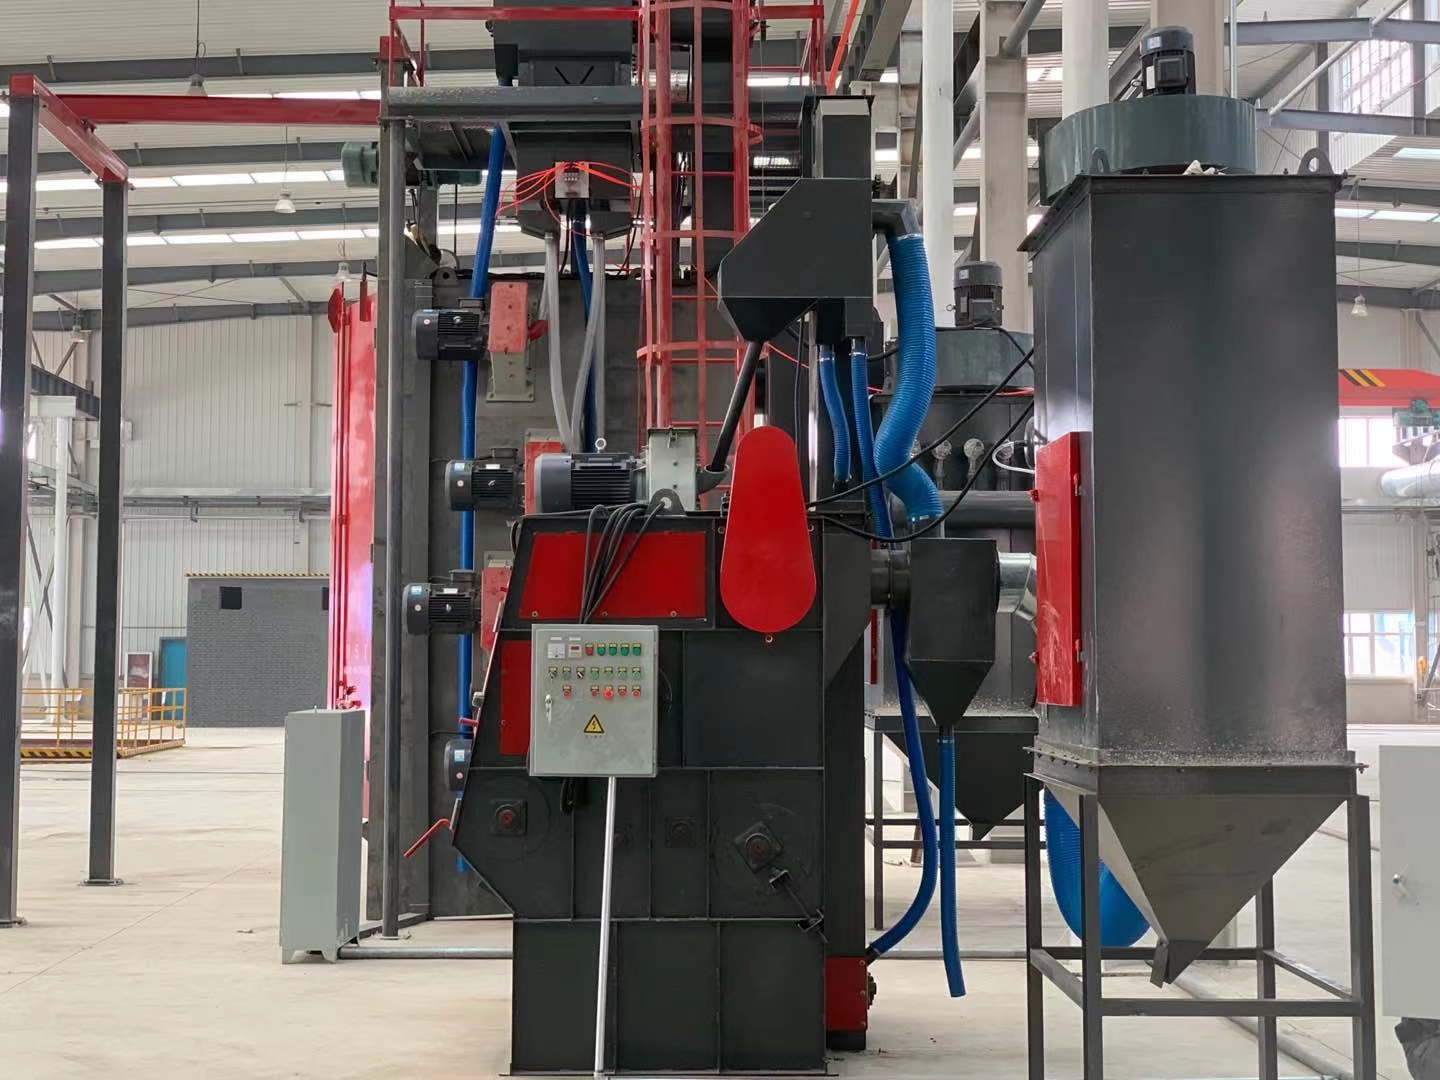
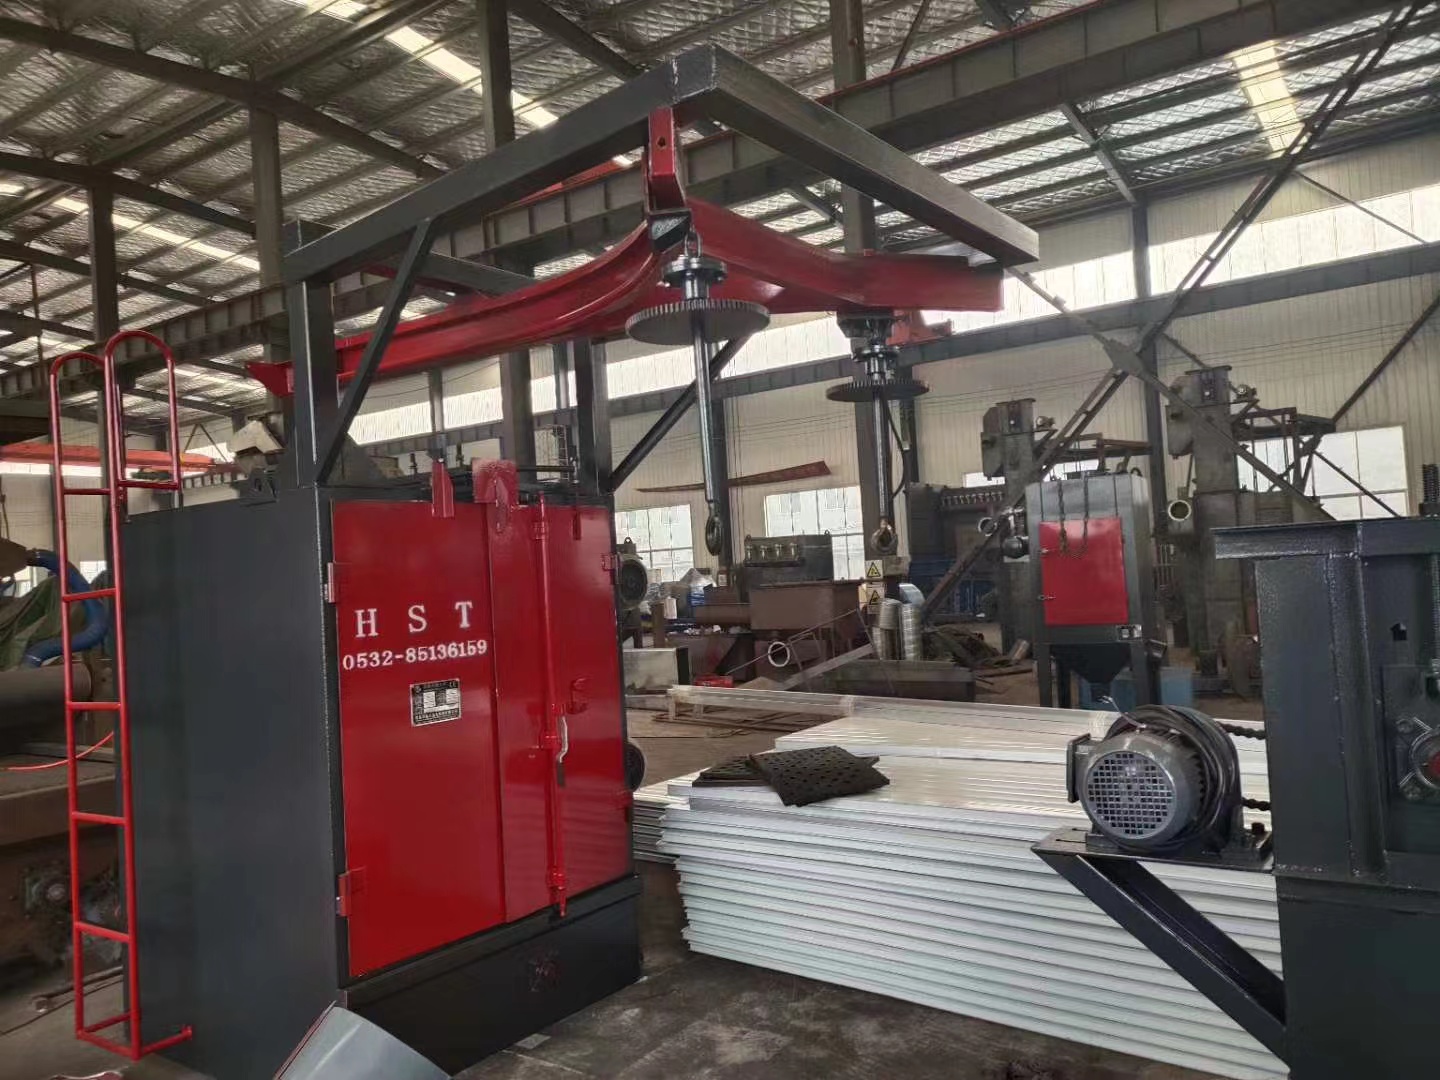
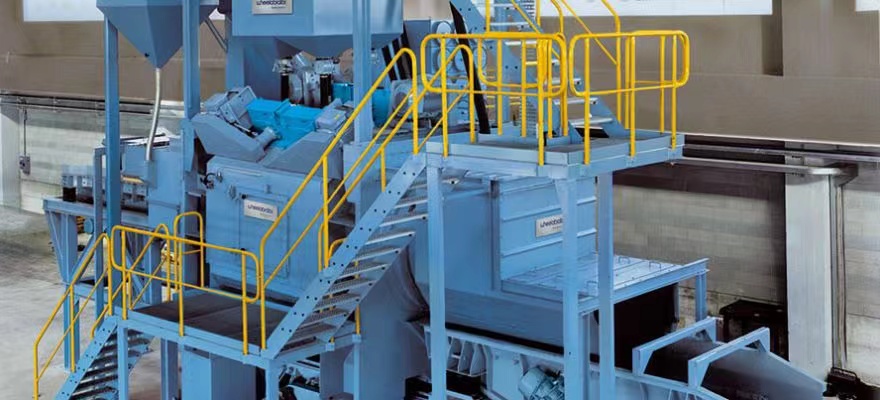
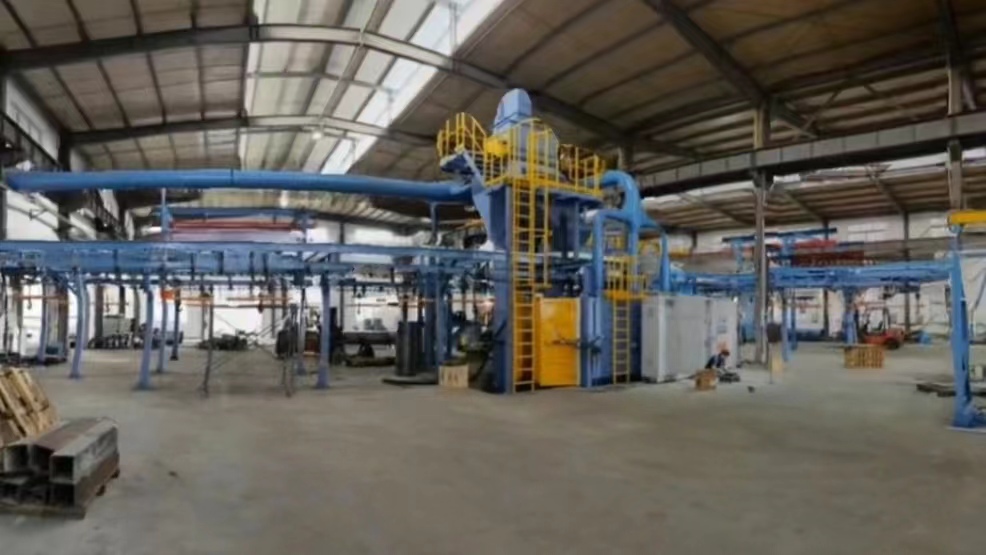
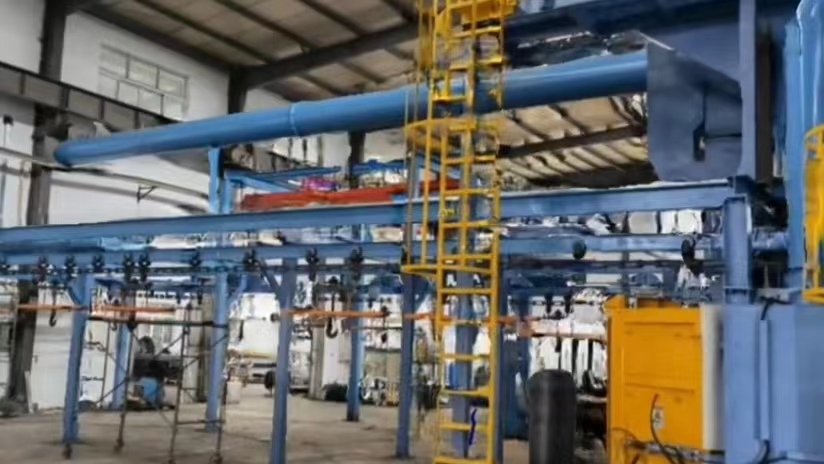
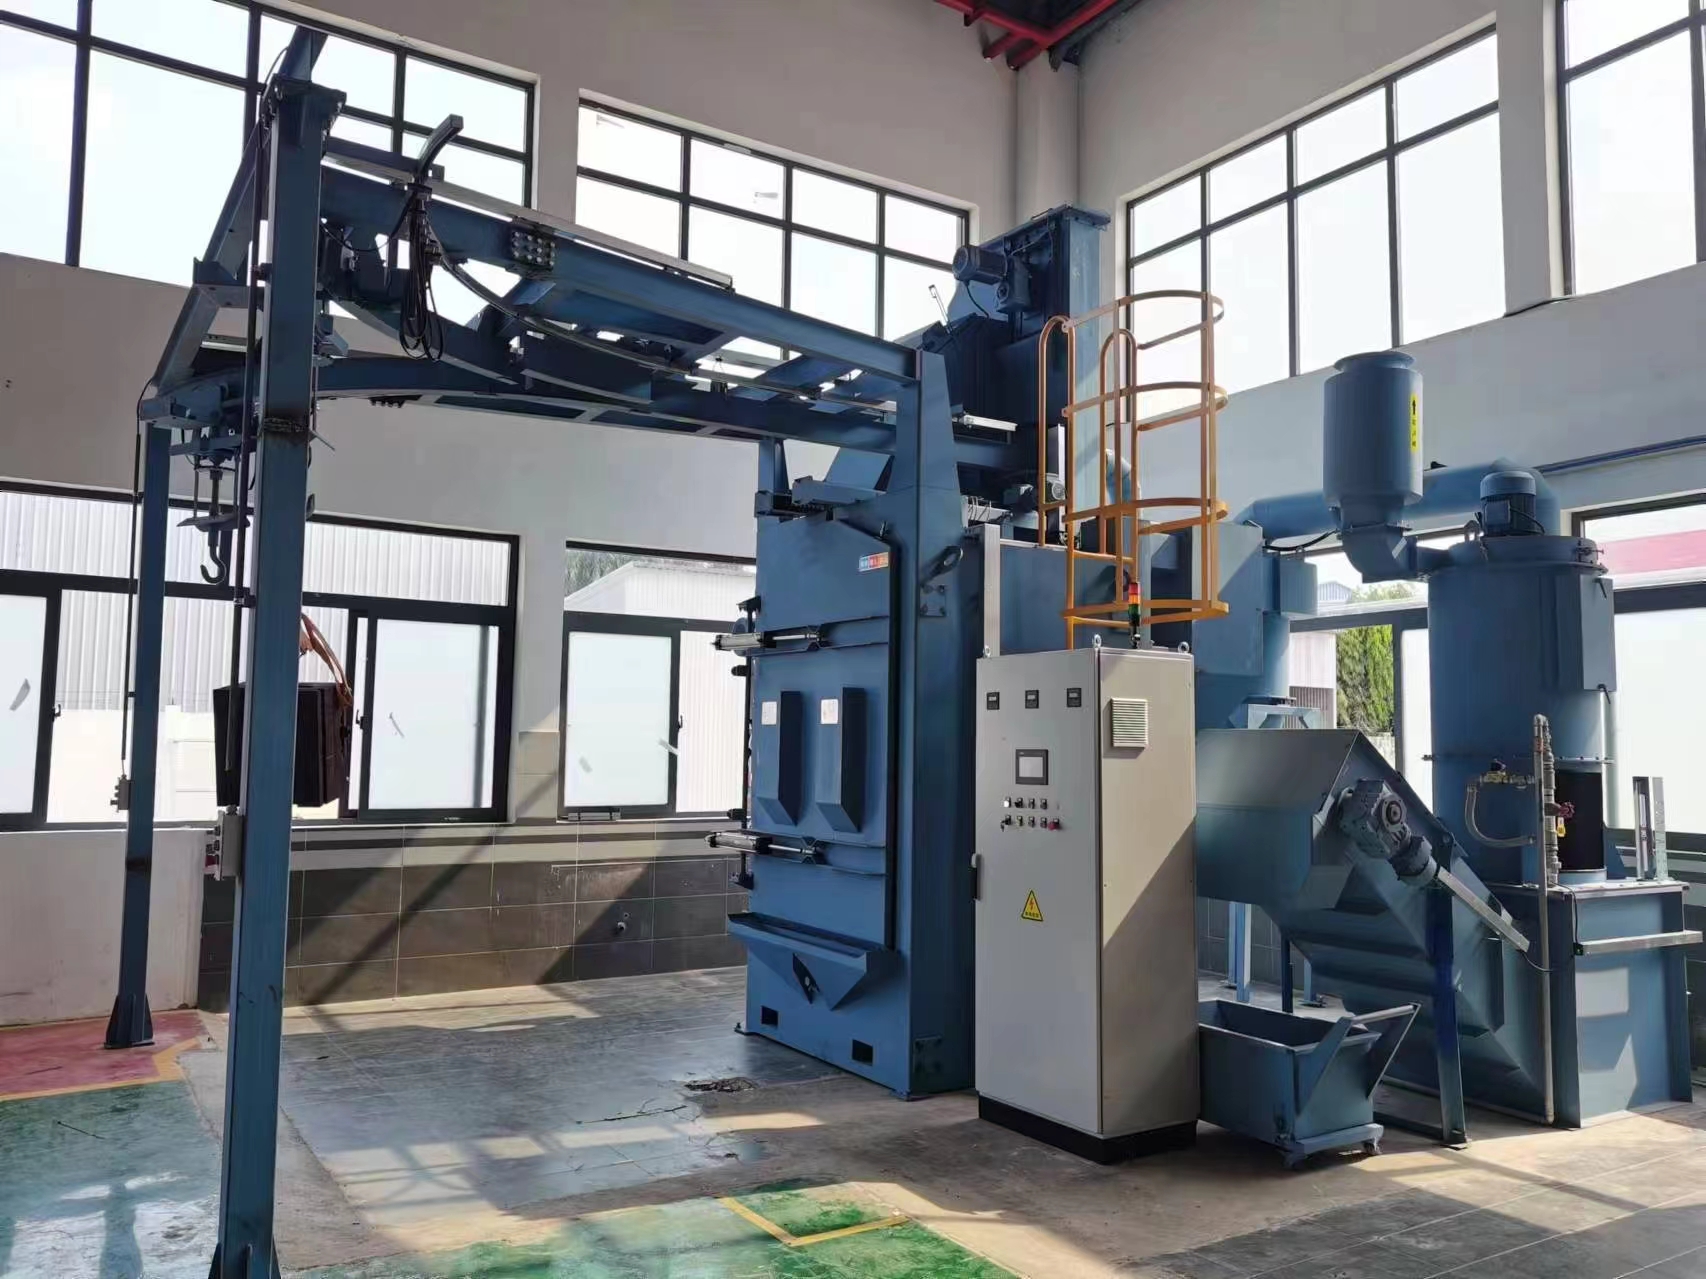
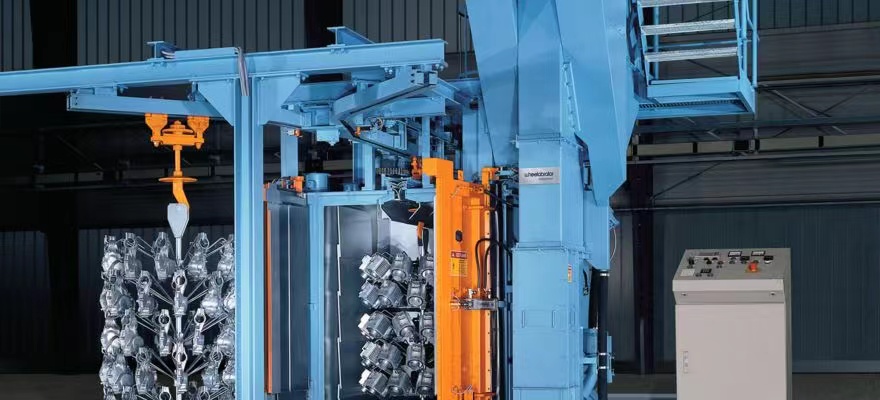
結(jié)合工件規(guī)格、單件重量與批量生產(chǎn)需求,項目選用吊鉤式拋丸清理設備。吊鉤式機型可懸掛工件,工件在清理艙內(nèi)旋轉(zhuǎn)自轉(zhuǎn),無工件堆疊磕碰問題,適合焊接結(jié)構(gòu)件、異形件清理。設備配套脈沖布袋除塵系統(tǒng),丸料可循環(huán)回收使用,粉塵排放滿足環(huán)保標準。
主要工藝參數(shù)
- 清理介質(zhì):高碳鋼鋼丸,粒徑 0.6~1.0mm;
- 拋射時間:依據(jù)銹蝕程度控制在 3~8 分鐘;
- 處理目標:工件表面達到 Sa2.5 級清潔標準,完全去除銹蝕與氧化皮;
- 表面粗糙度:控制 Ra 2.5~6.5μm,形成均勻微觀錨紋結(jié)構(gòu)。
工藝路線:工件吊裝上料 → 拋丸清理 → 工件檢查 → 吹掃清理表面殘留丸料 → 轉(zhuǎn)入電鍍脫脂、活化、電鍍工序。
工藝要點:拋丸處理之后,工件表面的細微凹坑(錨紋)能夠增大基材與鍍層之間的機械咬合作用,提升鍍層附著力。粗糙度不能過高,粗糙度過大會造成鍍層沉積不均;粗糙度不足,則鍍層容易剝離,需要結(jié)合工件材質(zhì)、電鍍工藝調(diào)試拋丸時間與彈丸規(guī)格。
應用效果對比
項目投產(chǎn)運行后,對比原酸洗工藝,生產(chǎn)與質(zhì)量指標得到明顯改善。
- 表面清理質(zhì)量:拋丸可以覆蓋焊縫、邊角等酸洗難以處理的區(qū)域,氧化皮、銹蝕清除更加徹底,工件表面清潔一致性更好;拋丸后的金屬基體無過腐蝕現(xiàn)象,基材損耗遠低于酸洗工藝。
- 鍍層附著力提升:工件表面形成均勻微觀錨紋,鍍層與基材結(jié)合力穩(wěn)定,劃格試驗測試達標,電鍍層起皮、起泡不良率顯著下降,產(chǎn)品一次合格率提升。
- 環(huán)保與運維優(yōu)勢:干式物理處理,不再產(chǎn)生廢酸廢液、酸洗污泥等危廢,大幅降低危廢處置成本;配套除塵系統(tǒng)實現(xiàn)粉塵收集,車間作業(yè)環(huán)境得到改善,減少化學品儲存、使用帶來的安全隱患。
- 生產(chǎn)效率:批量工件連續(xù)處理,工序穩(wěn)定,減少酸洗長時間浸泡、多級水洗流程,簡化前處理工段操作。
同時工藝應用中也需要關注配套管理:鋼丸存在磨損消耗,需要定期補充、篩分破碎丸料;設備除塵系統(tǒng)需要定期維護保養(yǎng),保障粉塵達標排放。針對薄壁件、精密小件,需要優(yōu)化拋射參數(shù),避免彈丸沖擊造成工件變形。
結(jié)論
拋丸清理作為干式物理前處理工藝,可以有效替代傳統(tǒng)酸洗,用于金屬構(gòu)件鍍前除銹、去除氧化皮。該工藝能夠穩(wěn)定控制基材表面粗糙度,提升電鍍層結(jié)合強度,大幅削減危廢產(chǎn)出,契合表面處理行業(yè)綠色生產(chǎn)方向。
拋丸工藝選型需要結(jié)合工件材質(zhì)、外形尺寸、銹蝕情況做工藝試樣,匹配對應的設備類型與彈丸參數(shù)。對于鋼結(jié)構(gòu)件、五金焊接件批量電鍍生產(chǎn)線,拋丸預處理方案具備良好的工程應用價值。
本案例鍍前拋丸清理裝備由青島華盛泰拋丸機械有限公司提供。